Мікеланджело одного разу стверджував, що в кожному блоці каменю прихована статуя, яка чекає, поки скульптор її звільнить. Цей романтичний погляд на творчість добре підходить для мармуру. Але він повністю руйнується, коли ви намагаєтеся розрізати листи загартованої сталі, призначені для шасі автомобіля. Сталь є основою автомобільного виробництва, оскільки забезпечує необхідну міцність, не перевантажуючи автомобіль зайвою вагою. Однак із важким матеріалом складно працювати. Як перетворити плоский, жорсткий лист металу на складні, вигнуті двері, капоти та лонжерони, що становлять сучасний автомобіль?
Відповідь у хаотичному, високошвидкісному світі промислового виробництва. Хоча остаточне складання кузова автомобіля включає зварювання сотень вузлів, цей процес починається задовго до того, як ці деталі зіткнуться. Все починається з різання. Саме тут постачальники та незалежні майстерні перетворюють сировину на точні компоненти. І сьогодні вони рідко роблять це вручну. Комп’ютери тепер керують рухом інструментів, гарантуючи, що кожен розріз відповідає суворим специфікаціям. Від зовнішніх панелей кузова до внутрішніх кріплень двигуна цифрова точність стала новим стандартом.
Еволюція різання автомобільних металів
Техніки, що використовуються для різання автомобільної сталі, мають спільне коріння із суднобудуванням та важким аерокосмічним виробництвом. Якщо ви любитель-ентузіаст, що працює над низькооб’ємним проектом у домашньому гаражі, ви можете обійтися простими ножицями по металу. Ви можете надрізати м’яку сталь і змусити її працювати, якщо вас не турбує подальше зачищення країв напилком.
Але масове виробництво не має часу на зачистку. Він не має часу на помилки.
У професійному виробничому середовищі точність це не розкіш. Це фінансова потреба. Коли ви робите тисячі ідентичних деталей, помилка в одному розрізі призводить до розбіжності при складанні, що означає витрачену даремно працю і списані матеріали. Щоб вирішити цю проблему, виробники покладаються на верстати з числовим програмним керуванням. Трьома основними гравцями тут є лазери, плазмові різаки та водоструминні установки.
Ці машини мають явні переваги перед ручною працею. Вони працюють швидко. Вони не схильні до втоми. І, що найважливіше, вони дотримуються суворих допусків. Допуск у цьому контексті відноситься до допустимого відхилення від заданого розміру. У автомобільному виробництві ці допуски неймовірно вузькі. Помилка одного міліметра на дверній рамі може означати різницю між гладким, тихим салоном і катастрофою, повною скрипів. Використовуючи автоматизовані системи, заводи мінімізують відходи та знижують витрати, зберігаючи конкурентоспроможність у галузі з вкрай низькою маржею.
Розбір важких ріжучих інструментів
Кожна технологія різання має свою фізику, сильні сторони та конкретні сфери застосування на складальній лінії. Розуміння принципу роботи пояснює, чому конкретної деталі вибирається певний інструмент.
Лазери
Лазери – це вибір номер один для прецизійного різання тонших матеріалів. Вони добре справляються з різкою листового заліза завтовшки до 0,5 дюйма (1,27 див). Для алюмінію межа знижується приблизно до 0,33 дюйми (0,9 см). Промінь фокусується настільки щільно, що випаровує матеріал уздовж лінії різання.
Однак лазери вимогливі. Вони вимагають якісних, однорідних матеріалів. Якщо в листі сталі є домішки, включення або нерівномірна товщина, лазерний промінь може розсіюватись. Це призводить до рваних країв або, що гірше, попадання розплавленого металу назад на чутливу лінзу лазера. Такий бризок може пошкодити обладнання та зупинити виробництво. Таким чином, хоча лазери забезпечують неймовірну точність, для їхньої правильної роботи потрібно чистий, однорідний матеріал.
Плазма
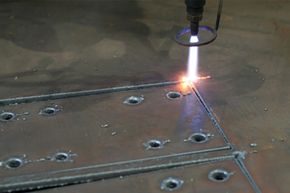
Якщо лазери – це хірурги, то плазмові різаки – це кувалди з прицілом скальпеля. Плазмове різання працює за рахунок продавлювання газу (наприклад, кисню або азоту) через вузьке сопло на високій швидкості. Між соплом та заготівлею утворюється електрична дуга, що іонізує газ. Це створює струмінь наднагрітої плазми, яка плавить метал, здуваючи його для формування різу.
Температури тут приголомшливі. Плазмова дуга генерує тепло в діапазоні від 20 000 до 50 000 градусів за Фаренгейтом (від 11 093 до 27 760 градусів за Цельсієм). Це інтенсивне нагрівання дозволяє плазмовим різьбярам працювати з більш товстими матеріалами, ніж можуть ефективно обробляти лазери. Сам метал діє як частина електричного кола, замикаючи шлях для дуги. Це робить плазму універсальним робочим інструментом для конструктивних елементів, де екстремальна точність у субміліметровому масштабі менш критична, ніж чиста ріжуча здатність та швидкість.
Прагнення до більш жорстких допусків
У міру ускладнення автомобілів поле для помилок звужується. Панель кузова, яка погано прилягає, виглядає не лише погано; це впливає на аеродинаміку, шум, вібрацію та жорсткість (NVH). Це компрометує безпеку. Це руйнує вартість під час перепродажу.
Щоб задовольнити ці вимоги, галузь постійно розширює межі того, чого можуть досягти ці інструменти. Нові комп’ютерні алгоритми коригують швидкість різання та тиск газу в реальному часі. Просунуті датчики виявляють незначні зміни товщини матеріалу та автоматично компенсують їх. Мета завжди одна: жорсткіші допуски. Менше відходів. Швидше виробництво.
Але навіть із усією цією технологією фундаментальна проблема залишається. Ви все ще берете твердий, непоступливий блок металу і змушуєте його набути форми, яку він ніколи не хотів приймати. Наступний крок у цьому процесі включає з’єднання цих точно вирізаних деталей разом. Як ви зварюєте сталь, не деформуючи метал та не послаблюючи конструкцію? Тут жар зварювання зустрічається із холодною точністю робототехніки.
ЕДР: Точність на равликовій швидкості
Поговоримо про електроерозійну обробку (ЕДР). Якщо вам потрібна сира швидкість, пошукайте в іншому місці. Але якщо вам потрібна край такої точності, що це здається неймовірним аж до самої грані, то це ваш варіант.
Ось як це працює. Негативно заряджений електрод (зазвичай із молібдену або оцинкованої латуні) знаходиться поблизу позитивно зарядженої металевої заготовки. Фізичного контакту немає. Лише близькість. Коли зазор скорочується, виникає сильна електрична іскра. Тепло випаровує метал. На мікроскопічному рівні це контрольований вибух.
Результат? Точність 1/10 000 дюйма.
Цей допуск удесятеро вже людського волосся. Допуски в деталях двигуна, шестернях трансмісії та високонавантажених конструкційних елементах знаходяться на граничних значеннях, і міліметри можуть означати різницю між плавною роботою та катастрофічною відмовою.
Очевидно, є деякі підводні камінці.
По-перше, метал має бути провідним. Діелектрики не підходять. По-друге, це повільно. Неймовірно повільно. Це приблизно в 10 разів повільніше за наступний метод у списку. Ви не використовуєте ЕДР для швидкого прототипування кузовних панелей. ЕДР можна застосовувати, коли точність – єдиний показник, що проходить перевірку.
Водяний струмінь: Холодна ерозія для товстого металу
На сцену виходить водоструминна різка.
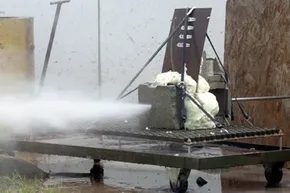
Забудьте про лазери. Забудьте про плазму. Це водоструйне різання, також відоме як «рідкий наждаковий папір на стероїдах». Цей процес заснований на методі, який називається «холодна надзвукова ерозія». Звучить дуже технічно. Так воно й є.
Абразивна добавка (зазвичай гранат або аналогічний абразив) змішується з водою під високим тиском та пробиває матеріал. Нема зони термічного впливу. Нема деформації. Тільки чисте холодне механічне видалення матеріалу.
Чому це важливо для автомобілів?
Тому що водоструминне різання може різати метал завтовшки до 10 дюймів (25,4 сантиметра), зберігаючи високу точність. Це не просто листовий метал. Це броня. Це структурні підсилювачі. Це є важка fabrication.
Це не нішеві галузеві Trivia. Водоструйні установки привернули увагу громадськості завдяки високопрофільному освітленню. У гаражі Джея Лено є такі установки. West Coast Customs використовує їх у кастомних зборках. Вони є універсальними. Вони ріжуть метали, композити, скло та навіть камінь. Якщо матеріал твердий, його, можливо, можна розрізати водоструминною різкою, не перетворивши на калюжу.
Крива навчання також полога. Це відносно легко, порівняно з примхливою природою ЕДР. Ви отримуєте точність, універсальність та швидкість.
Компроміси
Автомобільне виробництво – це балансування. Покупці хочуть автомобілі, які легші, міцніші та безпечніші. Вони також хочуть купувати їх за ціною, яка не потребує другого іпотечного кредиту. Технології заповнюють цю прогалину.
ЕДР забезпечує високу точність для внутрішніх компонентів. Водоструйне різання пропонує відмінну універсальність для конструкційних і кастомних робіт.
Один метод повільний, але точний. Інший швидкий та адаптивний.
Жоден із них не «кращий» за інший. Це просто інструменти для різних завдань.
Промисловість у цьому не зупиняється. Нова технологія лінійного приводу підвищує точність водоструминного різання та знижує витрати. Лазерна, плазмова та ЕДР-обробка завжди порівнюються з характеристиками водоструминного різання з точки зору ефективності та якості різу. Але важливий факт залишається незмінним. Ви повинні вибирати інструменти, залежно від того, що ви хочете побудувати.
Якщо вам потрібні зубці шестерень, що вимірюються в тисячних частках дюйма, вам доведеться чекати, поки з’явиться іскра. Якщо вам потрібний кастомний вихлопний комплект або посилені компоненти шасі, підготуйте насос.
Залишається лише очищення.