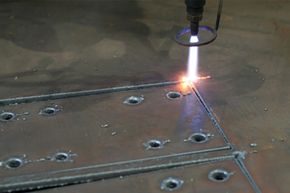
Michelangelo afirmou certa vez que cada bloco de pedra contém uma estátua, esperando que o escultor a liberte. Essa visão romântica da criação funciona bem para o mármore. Ele desmorona completamente quando você tenta cortar chapas de aço endurecido destinadas ao chassi de um carro. O aço é a espinha dorsal da fabricação automotiva porque oferece a resistência necessária sem arrastar o veículo para o solo com peso excessivo. Mas o material resistente é difícil de moldar. Como você transforma uma folha de metal plana e rígida nas portas, capôs e trilhos complexos e curvos que compõem um automóvel moderno?
A resposta está no mundo caótico e de alta velocidade da fabricação industrial. Embora a carroceria final de um carro envolva a soldagem de centenas de subconjuntos, o processo começa muito antes de essas peças se tocarem. Tudo começa com o corte. É aqui que fornecedores e lojas independentes transformam matéria-prima em componentes precisos. E eles raramente fazem isso manualmente. Os computadores agora ditam o movimento das ferramentas, garantindo que cada corte atenda às especificações exatas. Dos painéis externos da carroceria aos suportes internos do motor, a precisão digital é o novo padrão.
A evolução do corte de metal automotivo
As técnicas usadas para fatiar o aço automotivo compartilham DNA com a construção naval e a fabricação aeroespacial pesada. Se você é um hobby de fim de semana trabalhando em um projeto de baixo volume na garagem de uma casa, você pode sobreviver com uma tesoura manual simples. Você pode cortar aço-carbono e fazê-lo funcionar, desde que não se importe em lixar as bordas mais tarde.
Mas a produção em massa não tem tempo para ser arquivada. Não há tempo para erros.
Num ambiente de produção profissional, a precisão não é um luxo. É um imperativo financeiro. Quando você está construindo milhares de peças idênticas, um erro em um corte significa uma incompatibilidade na montagem, o que significa desperdício de mão de obra e materiais descartados. Para resolver isso, os fabricantes contam com máquinas controladas por computador. Os três grandes players aqui são lasers, cortadores de plasma e jatos de água.
Essas máquinas oferecem vantagens distintas em relação ao trabalho manual. Eles se movem rapidamente. Eles ignoram a fadiga. E o mais importante, eles aderem a tolerâncias estritas. Tolerância, neste contexto, refere-se ao desvio permitido de uma dimensão especificada. Na fabricação automotiva, essas faixas são incrivelmente estreitas. Um milímetro de erro no batente de uma porta pode significar a diferença entre uma cabine elegante e silenciosa e um desastre sujeito a barulhos. Ao utilizar sistemas automatizados, as fábricas minimizam o desperdício e cortam custos, mantendo-as competitivas numa indústria com margens extremamente reduzidas.
Dividindo as ferramentas de corte para serviços pesados
Cada tecnologia de corte tem sua própria física, pontos fortes e aplicações específicas na linha de montagem. A compreensão de como eles funcionam revela por que uma ferramenta específica é escolhida para uma peça específica.
Lasers
Os lasers são a escolha certa para corte preciso de materiais mais finos. Eles são excelentes no corte de chapas de aço de até 0,5 polegadas (1,27 centímetros) de espessura. Para o alumínio, o limite cai para cerca de 0,33 polegadas (0,9 centímetros). O feixe é focado com tanta força que vaporiza o material ao longo da linha de corte.
No entanto, os lasers são exigentes. Eles exigem materiais consistentes e de alta qualidade. Se a chapa de aço contiver impurezas, inclusões ou espessura irregular, o feixe de laser poderá se dispersar. Isso faz com que bordas irregulares ou, pior, respingos de metal derretido nas lentes sensíveis do laser. Esse respingo pode danificar o equipamento e interromper a produção. Portanto, embora os lasers ofereçam uma precisão incrível, eles exigem um material limpo e uniforme para funcionar corretamente.
Plasma
Se os lasers são cirurgiões, os cortadores de plasma são marretas com ponta de bisturi. O corte a plasma funciona forçando um gás, como oxigênio ou nitrogênio, através de um bico estreito em alta velocidade. Um arco elétrico se forma entre o bico e a peça de trabalho, ionizando o gás. Isso cria um jato de plasma superaquecido que derrete o metal, soprando-o para criar um corte.
As temperaturas envolvidas são surpreendentes. O arco de plasma gera calor variando de 20.000 a 50.000 graus Fahrenheit (11.093 a 27.760 graus Celsius). Esse calor intenso permite que os cortadores de plasma manuseiem materiais mais espessos do que os lasers conseguem gerenciar com eficiência. O próprio metal atua como parte do circuito elétrico, completando o caminho do arco. Isso torna o plasma um carro-chefe versátil para componentes estruturais onde a precisão extrema na escala submilimétrica é menos crítica do que o poder e a velocidade de corte absolutos.
A pressão por tolerâncias mais rígidas
À medida que os veículos se tornam mais complexos, a margem de erro diminui. Um painel da carroceria que não se ajusta bem não apenas parece ruim; afeta a aerodinâmica, ruído, vibração e aspereza (NVH). Compromete a segurança. Isso estraga o valor de revenda.
Para atender a essas demandas, a indústria está constantemente ampliando os limites do que essas ferramentas de corte podem alcançar. Novos algoritmos de computador ajustam as velocidades de corte e as pressões do gás em tempo real. Sensores avançados detectam pequenas variações na espessura do material e compensam automaticamente. O objetivo é sempre o mesmo: tolerâncias mais rigorosas. Menos desperdício. Produção mais rápida.
Mas mesmo com toda esta tecnologia, o desafio fundamental permanece. Você ainda está pegando um bloco de metal resistente e inflexível e forçando-o a assumir uma forma que ele nunca quis ter. A próxima etapa neste processo envolve pegar essas peças cortadas com precisão e juntá-las. Como fundir o aço sem deformar o metal ou enfraquecer a estrutura? É aí que o calor da soldagem encontra a precisão fria da robótica.
EDM: Precisão em ritmo de caracol
Vamos falar sobre Usinagem por Descarga Elétrica com Fio ou EDM. Se você está procurando velocidade bruta, procure outro lugar. Mas se você deseja uma vantagem tão precisa que desafie a crença até o limite, esta é a opção para você.
Veja como funciona. Um eletrodo carregado negativamente (geralmente molibdênio ou latão galvanizado) flutua próximo à peça de metal carregada positivamente. Não há contato físico. Apenas proximidade. Quando a lacuna é fechada, uma forte faísca elétrica é produzida. O calor vaporiza o metal. Em um nível microscópico, é uma explosão controlada.
O resultado? Precisão 1/10.000 de polegada.
Olhando para esta tolerância é 10 vezes mais estreita que um fio de cabelo humano. As tolerâncias nas peças do motor, nas engrenagens de transmissão e nos componentes estruturais altamente tensionados estão em limites extremos, e milímetros podem significar a diferença entre uma operação suave e uma falha catastrófica.
Obviamente, existem algumas armadilhas.
Primeiro, o metal deve ser condutor. Os isoladores acabaram. Em segundo lugar, é lento. Incrivelmente lento. É cerca de 10 vezes mais lento que o próximo método da lista. Você não usa EDM para prototipar rapidamente painéis de carroceria. Pode ser usado quando a precisão é a única métrica que passa na verificação.
Jatos de água: erosão fria para metal espesso
Digite o jato de água.
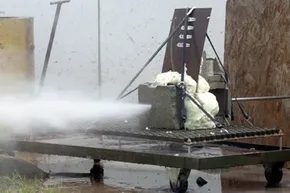
Esqueça os lasers. Esqueça o plasma. Trata-se de jatos de água, também conhecidos como lixa líquida com esteróides. Este processo é baseado em um método denominado “erosão supersônica a frio”. Parece muito técnico. Isso é.
Um aditivo abrasivo (geralmente granada ou grão semelhante) é misturado com água de alta pressão e espalha o material. Não há zona afetada pelo calor. Não há deformação. Somente remoção mecânica a frio pura.
Por que isso é importante para carros?
Porque o jato de água pode cortar metal de até 10 polegadas (25,4 centímetros) de espessura, mantendo alta precisão. Não são apenas chapas metálicas. Isso é armadura. Isso são reforços estruturais. Isso é fabricação pesada.
Isto não é trivialidade da indústria de nicho. Os jatos de água chamaram a atenção do público por meio de exposição de alto perfil. A garagem de Jay Leno os apresenta. A West Coast Customs os utiliza em construções personalizadas. É versátil. Eles cortam metais, compósitos, vidro e até pedra. Se for sólido, pode ser possível cortá-lo com jato de água sem se dissolver em uma poça.
A curva de aprendizado também é superficial. É relativamente fácil de fazer em comparação com a natureza meticulosa do EDM. Você obtém precisão, versatilidade e velocidade.
As compensações
A fabricação de automóveis é um ato de equilíbrio. Os compradores querem carros mais leves, mais fortes e mais seguros. Eles também querem comprá-los a um preço que não exija uma segunda hipoteca. A tecnologia preenche essa lacuna.
EDM fornece precisão fina para componentes internos. Waterjet oferece excelente versatilidade para trabalhos estruturais e personalizados.
Um é lento, mas preciso. O outro é rápido e adaptável.
Nenhum deles é “melhor” que o outro. Eles são apenas ferramentas para trabalhos diferentes.
A indústria não para aqui. A nova tecnologia de acionamento linear melhora a precisão dos jatos de água e reduz custos. Laser, plasma e EDM são sempre comparados aos recursos de jato de água em termos de eficiência e qualidade de corte. Mas o fato importante permanece o mesmo. Você deve escolher as ferramentas com base no que deseja construir.
Se você quiser que os dentes da engrenagem sejam medidos em milésimos de polegada, terá que esperar até que a faísca acenda. Se você quiser um kit de escapamento personalizado ou componentes de chassi reforçados, prepare a bomba.
Só falta a limpeza.